.png?imageMogr2/format/webp)
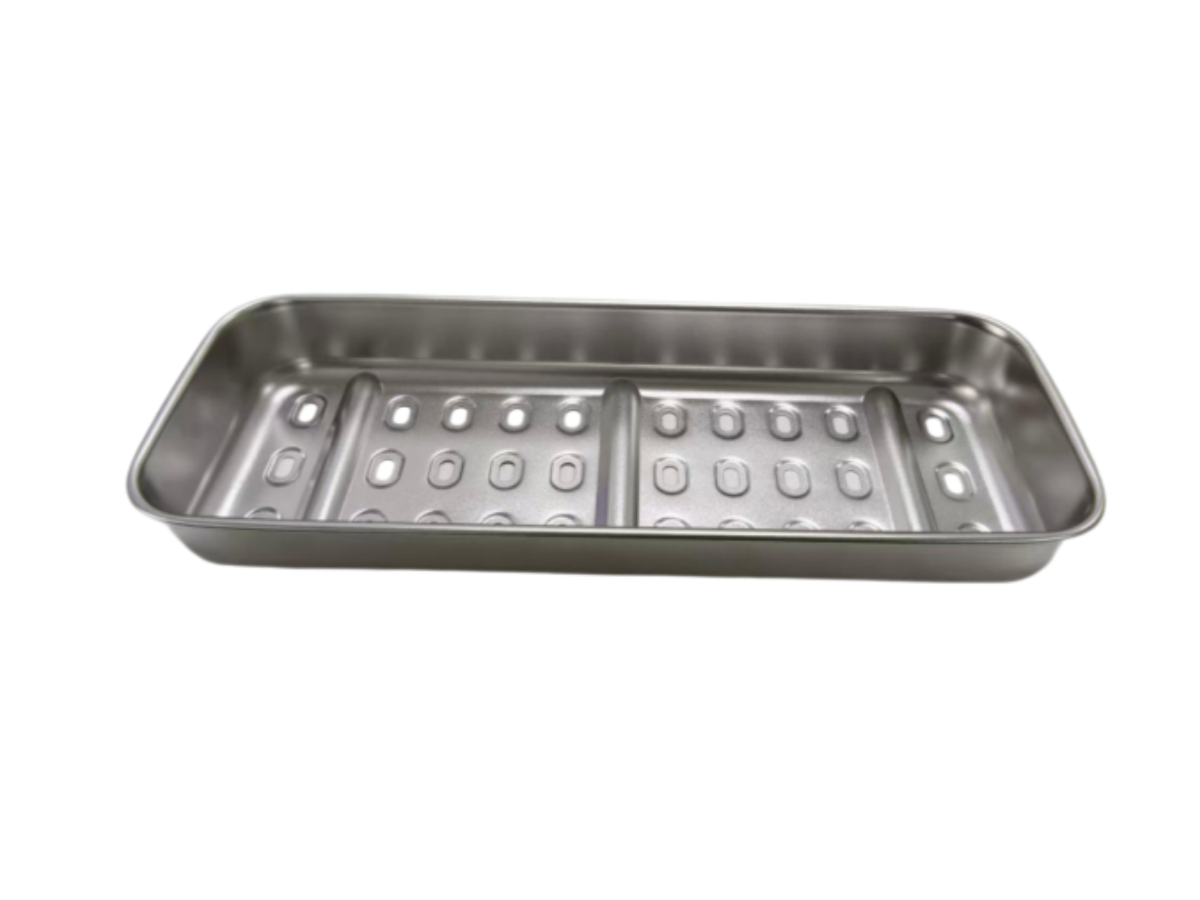
A fabricação higiênica em aço inoxidável é decidida pela drenagem, alcance e fendas, não pelo polimento. O que colocar no desenho para que a peça possa ser lavada.
A fabricação higiênica em aço inoxidável geralmente é especificada por uma indicação de acabamento — um número de granulação, um polimento espelhado, uma nota eletropolida — como se a limpeza fosse uma propriedade da superfície. Não é. Uma peça pode ser brilhante como espelho e ainda assim não passar no teste de swab, porque uma junta de lap atrás da face polida segura o produto, ou porque uma flange horizontal não tem onde drenar. As três propriedades que realmente determinam o desempenho higiênico são geométricas, e todas são fixas no desenho: se o meio de limpeza pode alcançar todas as superfícies, se o líquido sai da peça e se existe algum espaço para o resíduo ficar.
Facilidade de limpeza é geometria antes de ser superfície
Equipamentos de alimentos e farmacêuticos são limpos de três maneiras: alagados ou pulverizados com solução de limpeza, limpos manualmente ou lavados com água na troca. Cada um exige uma questão diferente da peça — um spray precisa de linha de visão, um lenço precisa de uma ferramenta para alcançar fisicamente a superfície, um flush precisa da gravidade para fazer o trabalho — mas os três se encaixam nas mesmas três perguntas, e podem ser feitas para qualquer peça de chapa metálica antes de ser construída.
Pode ser visto? É possível alcançá-lo? Pode ser esvaziado? Uma superfície que falha em qualquer uma dessas não pode ser salva por um acabamento melhor, porque o contaminante não está na superfície que está sendo polida — está em um lugar onde o polimento nunca passou. Esse é o erro que vemos com mais frequência nos desenhos recebidos: uma especificação de acabamento carregando todo o argumento da higiene, enquanto a geometria por baixo dela cria um bolso que o cliente nunca viu. As decisões de design que tornam uma peça acessível geralmente são tomadas muito antes de alguém discutir polimento, e são as mesmas que consertamComo uma peça fabricada se encaixa, custa e monta.
O primeiro teste real é a drenagem, não a limpeza
O líquido que fica em uma parte após a lavagem é pior do que o líquido que nunca chegou, porque transporta o que a lavagem soltou para um lugar onde pode crescer. Portanto, toda superfície horizontal é uma decisão de projeto, não um elemento neutro: uma cobertura, uma flange superior, a face superior de um reforço, o retorno inferior de uma moldura de porta. Cada um drena ou segura.
A borda formada é a mais comum e raramente percebida porque é adicionada para rigidez em vez de higiene. Uma borda virada para cima em um painel dá rigidez à peça e dá à planta um canal de alguns milímetros de profundidade, que percorre todo o comprimento da peça, fora de vista e impossível de drenar. Virar a mesma borda para baixo, ou substituí-la por uma esfera formada, mantém a rigidez e remove o reservatório. Os furos de drenagem só funcionam quando estão colocados no ponto mais baixo da geometria e levam a algum lugar que também drena — um buraco que deságua para o próximo bolso já mudou o problema em vez de resolvê-lo.
As fendas são projetadas antes de alguém levantar a lanterna
É tentador tratar as fendas como um problema de soldagem. A maioria não está. Elas vêm da forma como duas peças de metal são unidas: uma junta de solta, um sanduíche parafusado com uma junta entre as placas, uma borda com barra, um reforço soldado em pontos em uma face. Sempre que duas superfícies se tocam ao longo de uma linha em vez de estarem fundidas ao longo dela, existe uma abertura capilar que nenhum fluido de limpeza penetra de forma confiável e nenhuma inspeção consegue detectar de forma confiável.
A solução mais forte é remover a junta em vez de selá-la. Um suporte que é desdobrado do painel principal elimina uma conexão que um suporte soldado teria criado; Uma junta de topo entre duas flanges elimina a sobreposição da qual uma junta de sobreposição depende. Quando uma junta precisa permanecer, a escolha é entre uma solda de penetração total e uma folga, e não há muito meio-termo. A outra fenda que ninguém desenha é o canto interno. Um raio interno apertado desacelera o fluxo de limpeza exatamente onde o resíduo se acumula, então um raio um pouco maior é mais higiênico, mesmo parecendo menos preciso — e isso altera as ferramentas, o padrão plano e a sequência de curvatura, por isso ele pertence à conversa na fase de orçamento e não no chão de oficina.
Uma solda em ponto e uma solda contínua são produtos diferentes
Estruturalmente, uma solda de ponto e uma solda contínua geralmente fazem o mesmo trabalho. Do ponto de vista higienético, não têm. Uma solda de ponto deixa a interface entre as duas partes não soldada ao longo da maior parte do comprimento, o que é uma fenda com outro nome: fechada para o olho, fechada para o fluido de limpeza, aberta para o que quer que seja absorvido nela. A falha aparece meses depois como corrosão que se espalha por uma emenda que parecia estar em bom estado de mercadoria.
O erro inverso é igualmente comum: especificar soldas completas em todos os lugares porque se assume que soldas são a solução segura. A soldagem contínua coloca muito mais calor na peça, o que a puxa para fora do plano, que então precisa ser endireitada, o que perturba a superfície. Portanto, a decisão não é "soldar mais", mas sim "soldar continuamente onde a emenda estiver em contato com o produto, lavável ou capaz de reter líquido, e costurar em outro lugar". Escrita dessa forma, a nota é construída e o custo é visível; Escrito como uma instrução geral, ou sobrecarrega a peça ou deixa a emenda crítica ao hábito.
O tratamento pós-soldagem pertence à junta, não aos cosméticos
A soldagem destrói a camada passiva que torna o aço inoxidável inoxidável, e faz isso de duas formas: deixa um tom óxido sobre e ao redor da esfera, e retira o cromo do metal imediatamente ao lado da solda, deixando uma faixa estreita menos resistente que a placa principal. Essa faixa é onde começa o pitting, e é invisível. Tratar a solda como uma operação estética — lixá-la plana para que a peça fique bem fotografada — deixa de lado ambos os problemas.
A ordem importa mais do que o esforço. O trabalho mecânico vem primeiro: remover respingos, esfumar a ponta da solda, remover o excesso de reforço para que nada fique apoiado. A limpeza segue. Depois, a conserva ou passivação restaura a química da superfície, e um enxágue final remove o resíduo deixado pelo próprio tratamento. Fazer passivação antes de moer simplesmente resolve o problema junto com a proteção. Existe uma segunda regra, mais silenciosa: as ferramentas usadas em inox precisam ser dedicadas ao inox. Ferro retirado de uma escova de aço carbono ou disco de moagem crava-se na superfície e enferruja ali, em uma peça que nunca teve problema.
O acabamento da superfície tem uma direção, e essa direção deve ser anotada
O polimento mecânico deixa um grão, e um veio tem uma direção. Duas superfícies com a mesma rugosidade se comportam de forma diferente se uma for polida na direção do fluxo e a outra atravessando, porque um padrão de risco perpendicular ao fluxo prende uma película fina que um padrão paralelo libera. Quando um desenho diz "polido" e nada mais, a oficina termina cada face na direção que a peça for mais fácil de segurar, e o resultado é uma peça com número consistente e superfície inconsistente.
Também vale a pena separar dois processos que muitas vezes são mencionados como se um substituísse o outro. O polimento mecânico altera a geometria da superfície: ele corta os picos. O eletropolimento atua quimicamente, dissolvendo preferencialmente os pontos altos microscópicos e deixando uma camada enriquecida em cromo, o que melhora tanto o filme passivo quanto o perfil. O trabalho farmacêutico e médico tende para a via eletroquímica, enquanto os equipamentos alimentares mais frequentemente se voltam para acabamento mecânico mais passivação, e nenhum substitui o outro. O que importa na fase de desenho é que a face, o processo, a direção do veio e o tratamento após ela sejam todos nomeados — caso contrário, o acabamento é uma questão de preferência na oficina.
A nota responde a uma questão sobre corrosão, não sobre higiene
A escolha de materiais é frequentemente tratada como uma decisão de higiene, e não é. O que a classificação determina é como a peça se comporta na química de limpeza e no ambiente do produto: se ela resiste a cavidades sob um detergente com cloreto, se sobrevive a um ciclo de lavagem cáustica, se descolora em um produto carregado de sal. As categorias austeníticas com molibdênio e as que não têm são comparadas exatamente por esse motivo, e a diferença aparece primeiro em fendas, depósitos inferiores e dedos soldados — nos mesmos lugares onde a higiene já falha.
Por isso, o regime de limpeza e o material precisam ser escolhidos juntos, e não em sequência. Uma planta que seleciona uma classificação em relação ao produto e depois entrega os produtos químicos para um empreiteiro que escolhe um álcool à base de cloro, criou um problema de corrosão em um local que também é um problema de higiene. Pedir a química da lavagem na fase de orçamento não é um pedido incomum; É o input que faz a recomendação do material significar algo.
O que o desenho diz para que a peça fique limpa
Uma oficina constrói o que o desenho pede, e onde o desenho é silencioso, constrói o que é mais rápido. Isso não é uma crítica; É por isso que os requisitos de higiene precisam ser escritos, e não implícitos. Seis notas cobrem a maior parte: quais costuras são soldadas continuamente e quais podem ser costuradas; o raio interno mínimo nos cantos que serão limpos; a direção do dreno e o ponto mais baixo onde o buraco pertence; a face, o processo, a direção do grão e o pós-tratamento para cada superfície finalizada; as construções que não são permitidas, como juntas de lap, cavidades fechadas e lábios erguidos; e como cada uma dessas opções será verificada.
Também ajuda saber o que a rota faz na emenda antes do desenho ser congelado, já que a escolha entre cortar, formar e soldar muda quantas juntas existem em primeiro lugar —como essa rota é escolhida entre cortar, estampar e dobrarvale a pena resolver antes de adicionar as notas de higiene, não depois. E como cada uma dessas notas custa tempo, consumíveis e inspeção, uma cotação que as ignora não é uma cotação mais barata; É uma citação para uma parte diferente. As partes que deixam uma oficina limpável são aquelas em que esses pontos foram verificadosas verificações que uma peça passa antes de ser enviada, em vez de ser descoberto na lavagem do cliente.
Conclusão
A fabricação higiênica em aço inoxidável é decidida por três fatores que nada têm a ver com o quão brilhante a peça parece: se o líquido pode sair dela, se um limpador pode alcançar todas as superfícies e se existe qualquer fresta não soldada. Drenagem é uma decisão de conformação, alcance é uma decisão de raio e acesso, e fendas são uma decisão conjunta — e todas as três são mais baratas de mudar em um desenho do que em uma solda finalizada. O acabamento ainda importa, mas importa por último: decide o quão bem uma superfície que já era limpável se comporta em mil ciclos de lavagem, não se ela pode ser limpa.
Perguntas Frequentes
Um polimento mais alto torna a peça de aço inox mais higiênica?
Só depois que a geometria permite que a limpeza aconteça. Um acabamento espelhado em uma superfície que um pano não alcança, ou acima de um bolso que guarda líquido, não muda nada sobre o resíduo. O acabamento controla como uma superfície limpável envelhece; Drenagem, acesso e ausência de espaços determinam se ele pode ser limpo.
Por que especificar uma solda contínua em vez de uma solda por ponto em uma peça de contato com produto?
Porque a solda por ponto deixa a interface entre as duas partes não soldada ao longo da maior parte do seu comprimento, que é uma fenda que o fluido de limpeza não consegue entrar e a inspeção não consegue ver. A soldagem contínua não é automaticamente melhor em todos os lugares: ela adiciona calor, distorção e acabamento, então ela deve ficar nas emendas que são lavadas ou que retêm líquido.
Uma peça fabricada pode ser feita de forma higiênica após ser montada?
Em parte. As pontas de solda podem ser misturadas, o tom de óxido removido e a camada passiva restaurada, o que corrige a química da superfície. O que não pode ser corrigido depois é a geometria: uma junta de lap, uma cavidade fechada ou um lábio levantado que retém líquido estão incorporados à peça. Esses precisam ser projetados antes da fabricação.
O que um desenho deveria dizer que uma chamada geral de acabamento não diz?
Quais emendas são contínuas e quais podem ser costuradas, o raio interno mínimo nos cantos limpos, a direção e o ponto mais baixo do dreno, a face e a direção do veio para cada superfície finalizada, e as construções que não são permitidas. Nomear a química da lavagem junto com a nota também ajuda, porque o material e o regime de limpeza precisam ser escolhidos juntos.
Envie o desenho ou o regime de limpeza que seu equipamento precisa resistir, e nós sinalizaremos as juntas, raios e pontos de drenagem que decidem se a peça pode realmente ser lavada.
