.png?imageMogr2/format/webp)
O processo correto de fabricação de chapa metálica depende do volume, geometria e risco de revisão, não da preferência. Compare laser, estampagem, perfuração de torres e curvatura.
A pergunta que ouvimos com mais frequência é qual processo é o melhor. Não existe o melhor. Um processo de fabricação de chapa metálica é escolhido por três fatos — quantas peças você precisa, quão complexo é o contorno e qual a probabilidade de o desenho mudar — e a mesma peça pode seguir corretamente três caminhos diferentes em três volumes distintos. O que segue é como essa decisão é realmente feita no chão de fábrica, e onde os compradores geralmente pagam pelo caminho caro sem perceber.
Essas não são três alternativas a uma única decisão
Corte, estampagem e dobra a laser geralmente são listados lado a lado, como se um comprador escolhesse um. Eles não competem no mesmo eixo. Corte a laser e estampagem respondem a uma pergunta: como é feito o blank plano? A flexão responde a outra pergunta: como o blank plano se torna uma parte tridimensional? Uma peça cortada a laser ainda vai para um freio de pressão. Uma peça estampada ainda vai para um freio de pressão. Enquadrar a escolha como três rivais esconde as duas decisões que realmente geram custos — a rota de blanking e o número de configurações de conformação.
Depois que a pergunta é dividida dessa forma, a conversa muda. A versão útil não é "laser ou estampagem", mas "nessa quantidade e nesta geometria, qual rota de blanking é mais barata e quantas curvas a peça vai precisar?" Essas duas respostas podem ser citadas separadamente, e na maioria das partes uma é óbvia enquanto a outra é onde está o dinheiro.
O que o corte a laser realmente faz bem
Corte a laser não possui ferramentas. Esse único fato decide a maior parte do seu território. Um protótipo, um lote pequeno, uma peça que será revisada no próximo mês — nenhum deles deveria carregar um chip. O laser lê um programa, então uma mudança custa tempo de engenharia, não dinheiro para ferramentas. Também lida com contornos que um chip não consegue: curvas longas, recortes internos apertados, furos em ângulos estranhos e material grosso que exigiria um chip caro para ser esmortecido. O software de aninhamento também permite que várias peças compartilhem uma mesma folha, o que importa quando o material é caro.
O que o corte a laser não funciona bem é o volume. O corte é seriado — um contorno por cada vez — então o tempo por parte mal diminui conforme a quantidade aumenta. Em um suporte simples, com alguns milhares de peças por ano, isso é suficiente. Com cem mil, o mesmo suporte é uma forma lenta e cara de fazer um blank que um dado poderia produzir em fração de segundo. A borda também carrega uma zona afetada pelo calor, que é irrelevante na maioria das partes e importa em algumas.
Onde a estampagem ganha sua utilidade
Estampar é o ofício oposto. O dado custa dinheiro antes de existir a primeira parte boa, e esse dinheiro é gasto uma vez. Depois disso, a prensa produz blanks e características formadas a uma velocidade que o laser não consegue igualar, com uma repetibilidade que vem da ferramenta e não do operador. Para uma peça estável, simples o suficiente para ferramentar e necessária em volume real, o custo unitário pode ficar muito abaixo de qualquer rota de corte. O problema é que toda mudança de desenho após o corte do cunho significa dinheiro e tempo de ferramenta, e o cunho não se importa que a mudança tenha parecido pequena.
Portanto, o equilíbrio entre laser e estampagem não é uma quantidade fixa. Ele se move com o tamanho da peça, a espessura do material, quantas características o molde deve formar e o quão confiante você está de que o design está congelado. Uma peça grande e simples pode nunca justificar um dado. Uma parte pequena e densa em características pode justificar uma antes do esperado. A única maneira honesta de saber é cotar ambas as rotas pelo valor real anual e comparar o custo total, não o preço unitário.
Socando Torres: O Caminho do Meio Esquecem
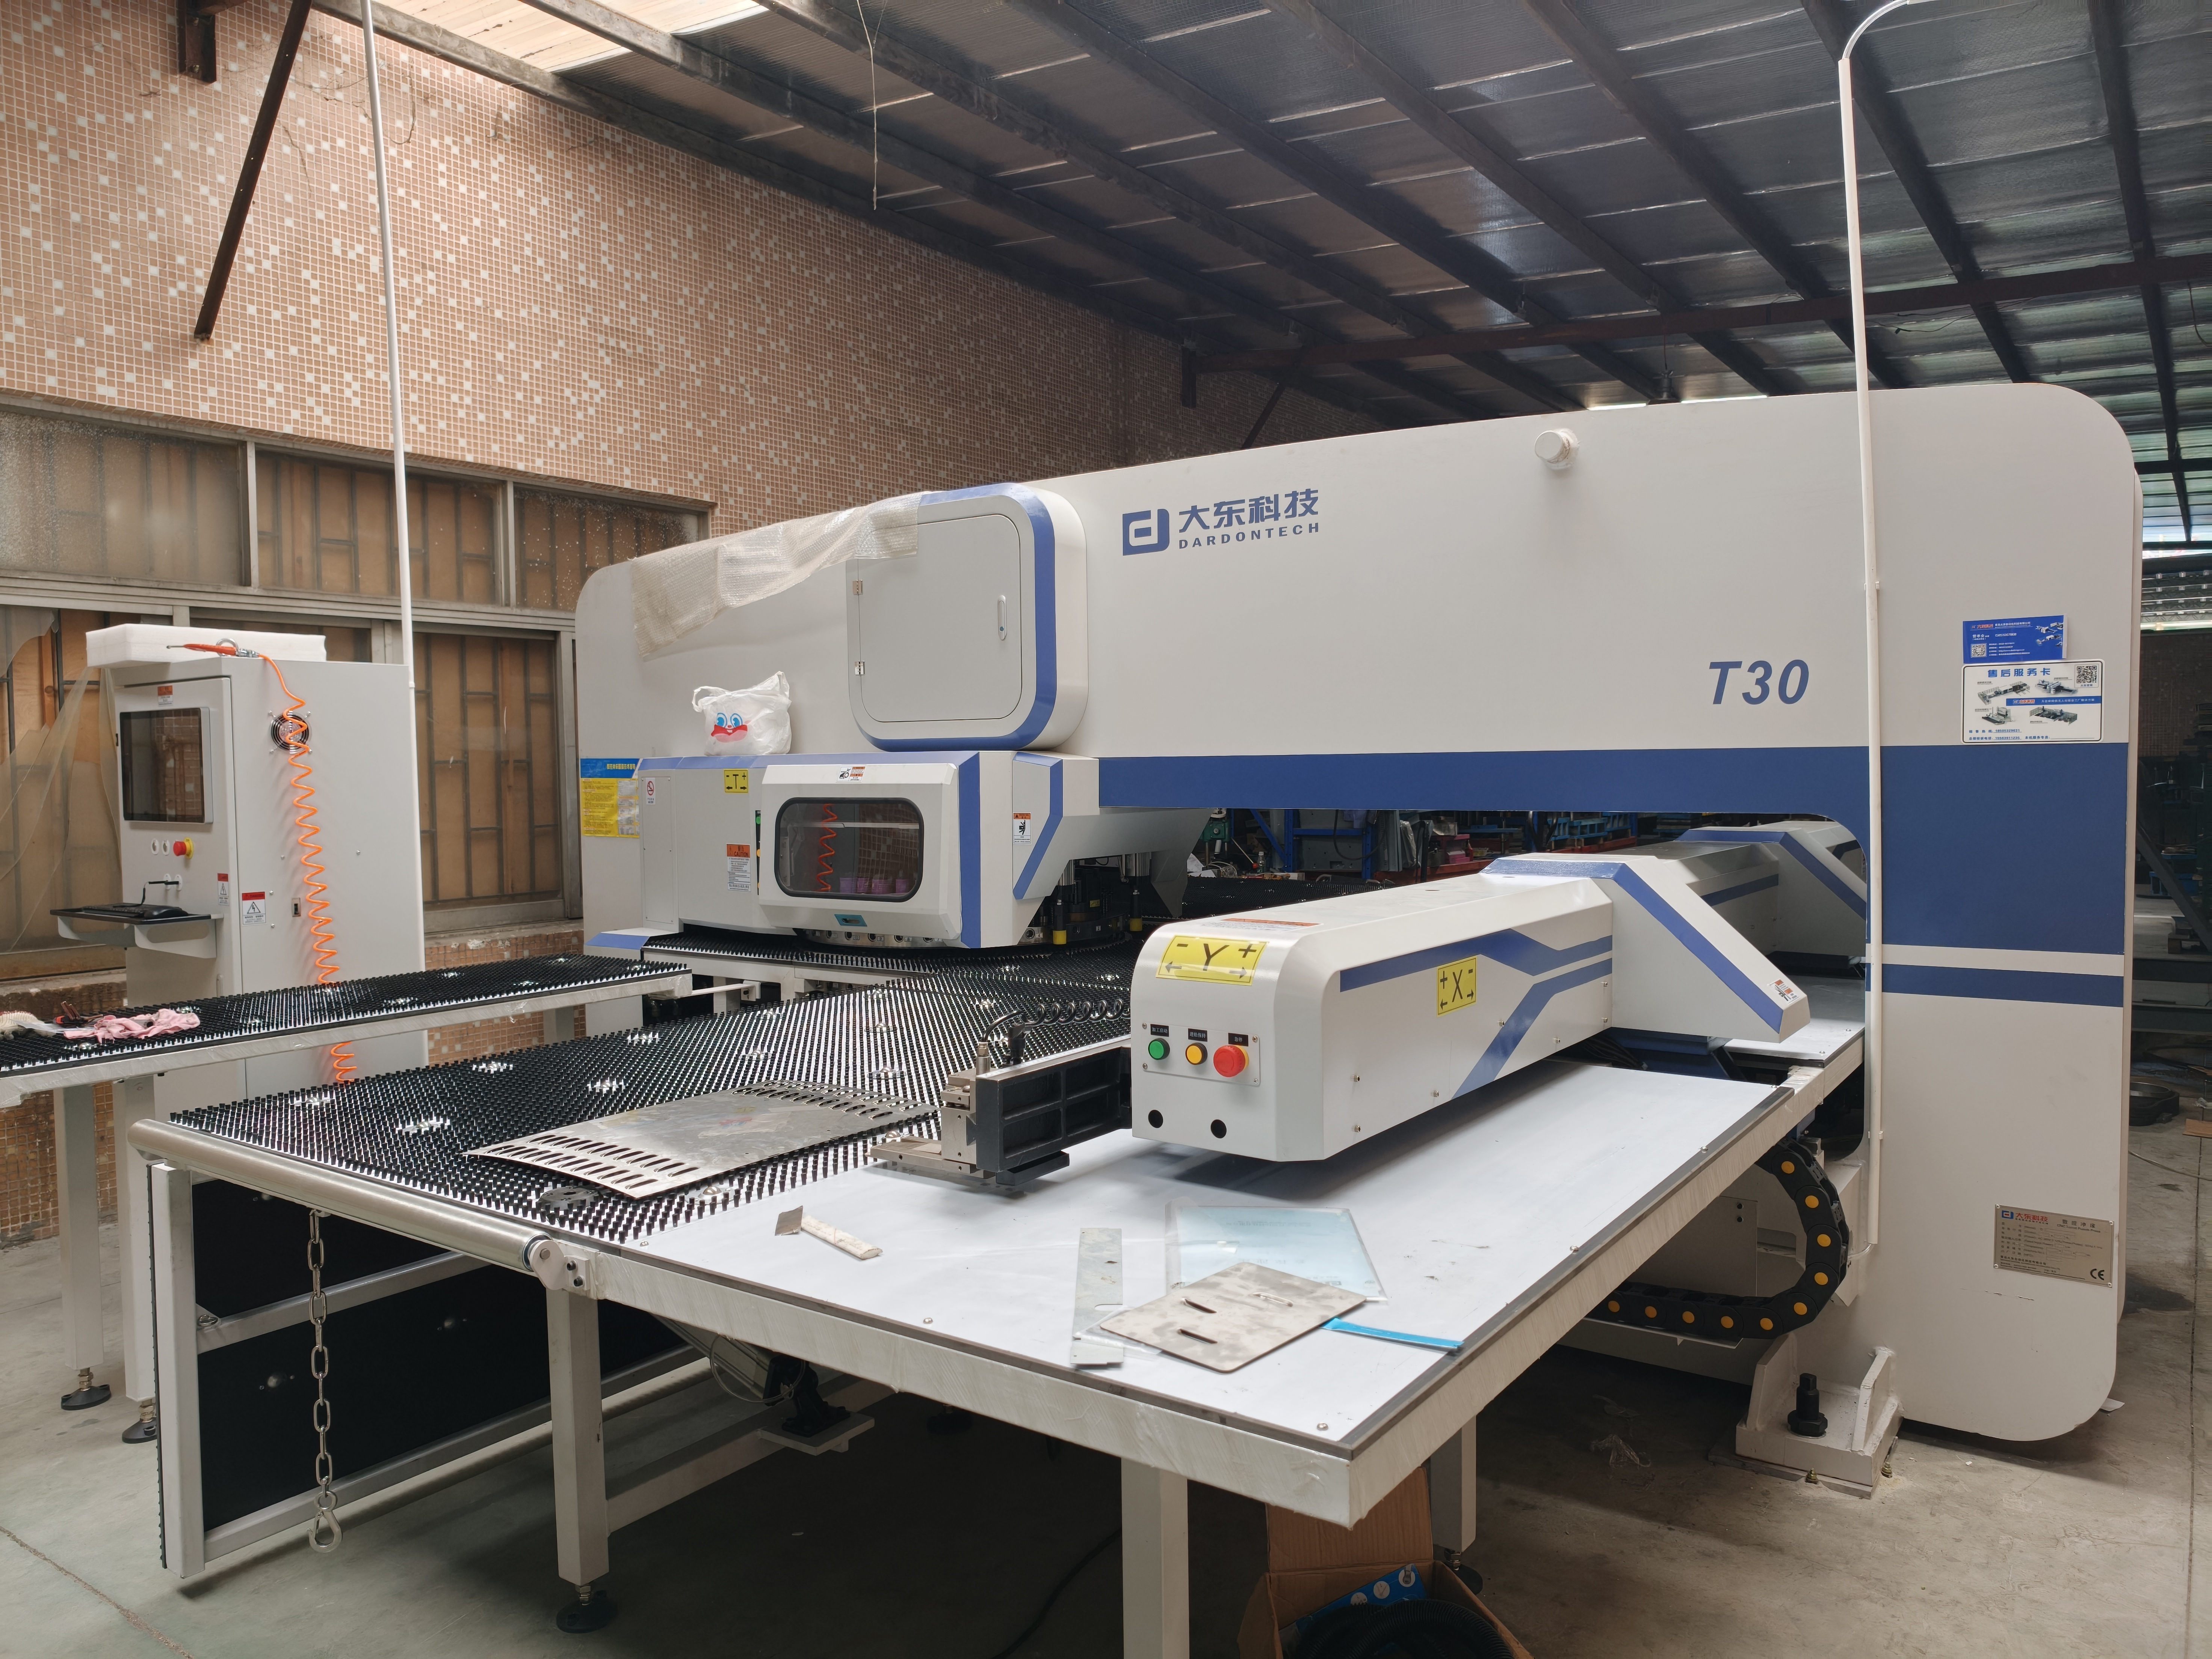
Entre as duas está a perfuração CNC da torre, que muitas vezes é deixada de fora da comparação. Uma torre carrega punções e matrizes padrão, então não há ferramentas personalizadas para pagar. Ela perfura formas padrão — redondas, quadrados, obrounds, persianas — rápida e repetidamente, e pode combinar muitos furos em um único programa. Para um painel com padrão regular de orifícios idênticos, ele frequentemente é mais barato do que o laser na mesma quantidade, porque não traça cada contorno; Acerta.
Seus limites são geométricos. Uma torre funciona com as ferramentas que possui, então contornos incomuns e grandes recortes são impossíveis ou precisam de uma rota diferente. Por isso, perfuração de torres e corte a laser são frequentemente usadas juntas na mesma peça: a torre cuida dos furos padrão repetidos, o laser cuida do contorno e das características que a torre não consegue alcançar.
A flexão é sempre a jusante — a questão é quantas configurações
Toda parte com uma terceira dimensão precisa ser dobrada, não importa como sua forma em branco foi feita. Portanto, dobrar não é um caminho a escolher; É um custo que todo caminho herda. O que varia é o número de setups. Uma curva é uma configuração. Cinco curvas em cinco direções podem ser cinco configurações, cada uma com sua própria dirigibilidade, seu próprio teste e sua própria chance de derrapagem. O número de curvas, sua sequência, se podem ser feitas em um único manuseio e se as ferramentas para cada raio já estão na prateleira determinam mais do custo da peça do que a maioria dos desenhos reconhece.
É também aqui que design e processo se encontram. Uma peça projetada com três curvas onde duas serviriam pagou por um setup que não compra nada. Uma peça que precisa de um punção especial para um raio apertado pagou por ferramentas que um raio um pouco maior teria evitado. Nada disso é visível em uma comparação de preço unitário, e tudo isso aparece na cotação.
Os quatro números que decidem a rota
Quando estimamos uma peça, quatro números definem a rota antes de qualquer máquina ser agendada. A primeira é a quantidade anual, e se é estável ou isolada. A segunda é a complexidade do contorno: bordas retas e furos padrão se comportam de forma muito diferente de curvas longas e recortes irregulares. A terceira é o risco de revisão — o quão congelado o desenho realmente está, não o quão congelado ele é descrito. O quarto é o custo total: ferramentas amortidas sobre a quantidade, mais custo unitário, mais o tempo de entrega, mais o custo de uma alteração, caso uma ocorra.
Mudar qualquer um desses e a resposta pode ser invertida. Um design estável, simples e de alto volume aponta para um chip. O mesmo projeto, em um décimo do volume, aponta para laser ou torre. Um esboço complexo que nunca será revisado ainda pode justificar um dado se o volume estiver lá, enquanto um esboço simples que ainda está em movimento não deve ser feito por ferramentas. Compradores que comparam apenas o preço unitário estão comparando o quarto número enquanto ignoram os três primeiros que o produziram.
Como as rotas se combinam em uma única parte
A maioria das peças reais usa mais de um caminho, e isso não é um compromisso — é a maneira normal de atingir uma meta de custo. Um festim cortado a laser vai para um freio de pressão. Um feixe carimbado vai para um freio de pressão. Um painel perfurado por torre pode ser usado por um laser para seu contorno e depois para um freio. O trabalho da loja é escolher a combinação que minimize o custo total na sua quantidade, o que é um exercício diferente de vender a máquina que estiver ociosa. É por isso que citamos a rota em vez de uma máquina, e é a mesma lógica por trás do nossoSoluções para fabricação de chapa metálicapara diferentes estágios de produção.
Uma citação que nomeia um único processo sem explicar a combinação merece uma segunda pergunta. Pergunte qual rota fez o branco, qual rota o formou e quantas configurações a formação precisava. A resposta diz se o preço reflete sua peça ou a conveniência do fornecedor.
Conclusão
Não existe um melhor processo de fabricação de chapa metálica, apenas uma melhor rota para uma determinada quantidade, geometria e risco de revisão. O corte a laser compra flexibilidade e paga por isso em velocidade. Estampar compra velocidade e compensa isso em ferramentas. O soco da torre fica entre eles e é esquecido com muita frequência. Curvar não faz parte da escolha — é um custo que cada rota carrega, decidido por quantos ajustes a peça precisa. Acerte esses quatro números, e a rota geralmente se escolhe sozinha. Se você tiver um sorteio e um valor anual, faremos um orçamento para o caminho que se encaixa em ambos. Você pode ver a variedade de trabalhos que isso cobre em nossoPeças personalizadas com chapa metálica estampadaPage, depois envie o arquivo e o volume quando estiver pronto.
Perguntas Frequentes
O corte a laser sempre é mais caro do que estampar em grande volume?
Não. Depende do tamanho da peça, espessura do material, complexidade do chip e quão estável é o design. Para peças muito grandes, ou peças cujo chip seria caro para fabricar, o laser pode se manter competitivo muito além do volume em que uma peça pequena e simples já estaria fabricada. O ponto de equilíbrio é específico para a peça, por isso ambas as rotas devem ser cotadas na sua quantidade real.
Uma peça projetada para corte a laser pode ser trocada para estampagem posteriormente?
Geralmente sim, porque a geometria final é a mesma, mas o interruptor não é gratuito. A estampagem pode exigir relevos de flexão, diferentes distâncias entre furos e bordas para o chip e aceitação de qualidade de borda ligeiramente diferente. Uma peça projetada pensando na rota final evita a maior parte desse retrabalho, então vale a pena informar ao fornecedor em qual processo você espera escalar.
Preciso de um dado personalizado para perfurar torres?
Não. A perfuração em torre utiliza punções e matrizes padrão mantidas em uma torre, então não há custo de ferramentas personalizadas. A troca é geométrica: a torre só pode produzir as formas padrão para as quais foi projetada, por isso ela se adapta a painéis com furos idênticos repetidos e dá lugar ao laser para contornos incomuns.
Como eu sei se meu volume justifica um dado?
Não existe um número universal. Compare o custo do molde amortizado mais o custo unitário com a rota de corte na sua quantidade real anual, e adicione o custo de qualquer revisão provável. Se o projeto ainda estiver em movimento, o custo real do dado inclui cada mudança que ele força. Se o projeto estiver congelado e o volume estiver estável, o ponto de equilíbrio geralmente chega antes do que os compradores esperam.
Envie o sorteio e o valor anual. Vamos citar a rota que se encaixa em ambos e dizer onde fica o ponto de equilíbrio —laser, estampagem, perfuração de torres ou uma combinação delas.
